-
 Email: web@guanghuancable.com
-
 Tel: +86-13606153863

 English
نکات کلیدی کنترل کیفیت در فرآیند رشته تولید سیم و کابل
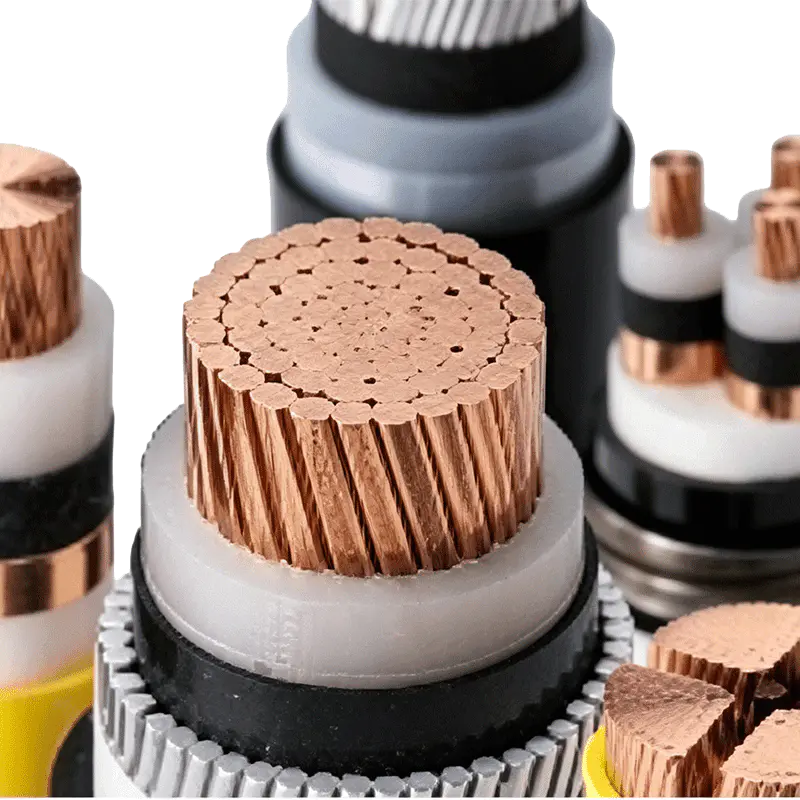
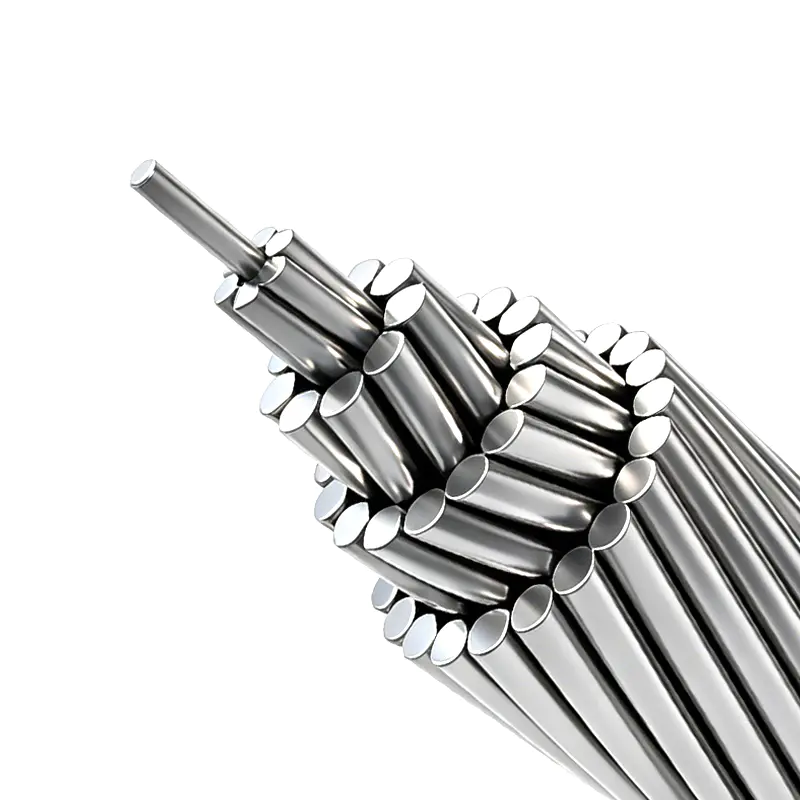
به عنوان یکی از اجزای اصلی فرآیند تولید سیم و کابل، فرآیند رشتهبندی تأثیر تعیینکنندهای بر راندمان رسانایی، ظرفیت باربری مکانیکی و عمر خدمات جامع کابل دارد. اگرچه فرآیند عملیاتی این فرآیند معمولی به نظر می رسد، اما اگر نظارت جزئی در کنترل جزئیات وجود داشته باشد، به راحتی می تواند منجر به مخاطرات کیفی پنهان شود. این مقاله به طور سیستماتیک نقاط کنترل کیفیت کلیدی را در کل فرآیند عملیات رشتهبندی مرتب میکند، مشخصات اجرای فرآیند و مکانیسمهای کنترل در محل را پوشش میدهد، به پرسنل تولید کمک میکند تا با دقت از سوء تفاهمهای عملیاتی جلوگیری کنند و به طور پیوسته بهبود کیفیت محصول کابل را ارتقا دهند.
- بازرسی قطر تک سیم قبل از آنلاین شدن: قطر تک سیم را به شدت بررسی کنید تا مطمئن شوید که انحراف قطر تک سیم باید در محدوده مشخص شده توسط فرآیند باشد، و نوسانات مقاومت یا پیچش شل ناشی از قطر سیم ناهموار را حذف کنید.
2. بازرسی کیفیت ظاهر تک سیم: بازرسی جامع از وضعیت ظاهر سیم تک، نیاز به سطح صاف، بدون لکه روغن، بدون آسیب مکانیکی جدی، بدون اکسیداسیون جدی سیم مسی، اطمینان از اینکه سیم تک هیچ عیب مضری ندارد، و جلوگیری از شکستن سیم یا کاهش عملکرد پس از چرخش.
3. انطباق و نصب قالب و چرخ فشار: چرخ فشار، قالب چوبی و قالب فولادی را با توجه به الزامات فرآیند انتخاب و نصب کنید تا اطمینان حاصل شود که دیافراگم قالب، مشخصات چرخ فشار و مشخصات رشته کاملاً مطابقت دارند، تا از لق شدن رشته یا خراش های تک سیم به دلیل نصب نادرست جلوگیری شود.
4. تأیید انطباق پارامترهای رشته: تعداد سیم های تک رشته ای، ترتیب، گام رشته و جهت رشته را بررسی کنید تا مطمئن شوید که همه پارامترها به شدت الزامات استانداردهای فرآیند را برآورده می کنند.
5. کنترل کشش دقیق: به طور دقیق تنش پرداخت و برداشت را تنظیم و تنظیم کنید تا اطمینان حاصل شود که کشش هر خط منفرد یکنواخت و یکنواخت است و از نازک شدن خط منفرد به دلیل کشش بیش از حد، یا قوس شدن و پیچش شل توسط خط منفرد به دلیل کشش خیلی کم جلوگیری می کند.
6. کیفیت ظاهری هسته سیم را کنترل کنید: کیفیت ظاهری هسته سیم را به شدت بررسی کنید، و باید محکم و گرد باشد، بدون برآمدگی یا لبه های تیز که می تواند به لایه عایق آسیب برساند، و بدون برآمدگی یا شکستگی سیم های منفرد برای جلوگیری از ایراداتی مانند خرابی و برآمدگی در فرآیندهای عایق کاری بعدی.
7. کنترل استاندارد اتصالات تک سیم: کنترل دقیق اتصالات تک سیم و نیاز به جوشکاری. فاصله بین دو اتصال نباید کمتر از 300 میلی متر باشد. برای جلوگیری از شکستگی یا مقاومت بیش از حد به دلیل اتصالات ضعیف، چرخاندن بیش از دو سیم تک به یکدیگر اکیداً ممنوع است.
8. کنترل دقیق کیفیت کابل: کیفیت کابل را به شدت بررسی کنید، نیاز به صاف بودن آن، بدون تلاقی یا انباشته شدن آن، و گام کابل باید با اندازه سیم رشتهای و سرعت برداشت سازگار شود تا از اکسترود شدن و تغییر شکل یا گیرکردن هسته سیم در فرآیندهای بعدی به دلیل آشفتگی قابلتوجه در سیم جلوگیری شود.
9. نظارت بر وضعیت عملکرد تجهیزات: در حین کارکرد تجهیزات، اپراتورها اکیداً از خروج بدون مجوز پست خود منع می شوند. برای جلوگیری از حوادث کیفی ناشی از خرابی تجهیزات، باید به طور مداوم وضعیت عملکرد تجهیزات را بررسی کرد، به تغییرات قطر خارجی سیم های رشته ای توجه کرد و به سرعت ارتعاشات و صداهای غیرعادی تجهیزات را تشخیص داد.
10. ثبت دقیق اطلاعات گردش: پس از برداشتن هر حلقه از هسته سیم از دستگاه، کارت جریان و گزارش های مختلف به صورت استاندارد پر می شود و مشخصات محصول، پارامترهای تولید و نتایج بازرسی با جزئیات ثبت می شود تا اطمینان حاصل شود که اطلاعات گردش محصول نیمه تمام قابل ردیابی است و مبنای دقیقی برای فرآیندهای بعدی فراهم می کند.
اگرچه فرآیند رشتهبندی تنها بخشی از تولید کابل است، اما با عملکرد کلی، ایمنی و قابلیت اطمینان محصول نهایی مرتبط است. فقط با کنترل دقیق پارامترهای فرآیند، استاندارد کردن جزئیات عملیاتی و تقویت بازرسی های فرآیند می توان عیوب را از منبع کاهش داد و پایداری محصول را بهبود بخشید. فقط با دقیق و دقیق کردن هر فرآیندی میتوانیم واقعاً پایهای با کیفیت محکم برای سیمها و کابلها بسازیم و از ایمنی مصرف برق و کیفیت محصول اطمینان حاصل کنیم.
حق چاپ © Wuxi Guanghuan Cable Co., Ltd. تمامی حقوق محفوظ است. Power Cables Manufacturer Electrical Wire And Cable Factory